Selectiegids voor dispersiebladen: tipsnelheid, geometrie en levensduur voor industrieel mengen
Een pigmentpasta die blijft hangen bij een Hegman-waarde van 5, of een kathodeslurry die na negentig minuten nog steeds agglomeraten vertoont, wordt meestal aan de molen toegeschreven. In veel van de gevallen die wij moeten onderzoeken, zit de oorzaak aan het uiteinde van de as: het strooiblad.
Het korte antwoord is dat een dispersieblad één taak goed doet. Het bevochtigt poeder tot vloeistof en breekt agglomeraten uiteen aan de tandpunten. Het vermindert de primaire deeltjes niet, het stabiliseert een suspensie niet en het kan geen compensatie bieden voor een as die in het midden van een tank zonder schotten is gemonteerd. Wanneer tipsnelheid, schijfdiameter, tandgeometrie, bladpositie en materiaal allemaal overeenkomen met de formulering, bereiken de meeste pasta's en slurries de beoogde fijnheid binnen 20 tot 40 minuten. Wanneer een van deze vijf fout is, verdubbelen de batchtijden gewoonlijk, en de extra tijd verwarmt het product in plaats van het te verspreiden.
De onderstaande figuren zijn typische industriële bereiken, ontleend aan de standaard mengtechnische praktijk. Beschouw ze als uitgangspunt voor een proef met uw eigen formulering.
 |  |
Wat een dispersieblad doet en wat het niet kan
Elke spreiding bestaat uit drie stappen. Bevochtiging vervangt de luchtlaag op een deeltje door vloeistof. Deagglomeratie scheidt clusters die bij elkaar worden gehouden door van der Waals-krachten. Stabilisatie verhindert dat deze deeltjes opnieuw clusters vormen, en dat is eerder een formuleringsbeslissing dan een hardwarebeslissing.
Het mes werkt alleen op de middelste trede en alleen in een dunne zone. De afschuifsnelheid piekt binnen een paar millimeter van de tandpunt en valt snel weg. Daarom heeft een schijf van 250 mm die met een snelheid van 20 m/s draait in een tank van 10.000 liter nog steeds een half uur nodig. De afschuifzone moet de hele batch doorlopen, en de batchtijd wordt bepaald door de omzet in plaats van alleen door het toerental.
Er volgen twee conclusies. Een dispersieblad is het verkeerde gereedschap voor echt malen: als de primaire deeltjes 0,2 micron groot zijn en de agglomeraten in de tank 20 micron, zal een getande schijf de batch terugbrengen tot grofweg de primaire grootte en daar stoppen. En alles wat verhindert dat de batch langs de schijf wordt gepompt – een gecentreerde schacht, ontbrekende schotten, te weinig vrije vloeistof, vaste stoffen die zich op de basis hebben afgezet – verandert een goed mes in een dure peddel.
Dispersiebladgeometrie: welk profiel doet welke taak?
Voor hetzelfde motorvermogen bepaalt de geometrie of u schuifkracht of stroming krijgt.
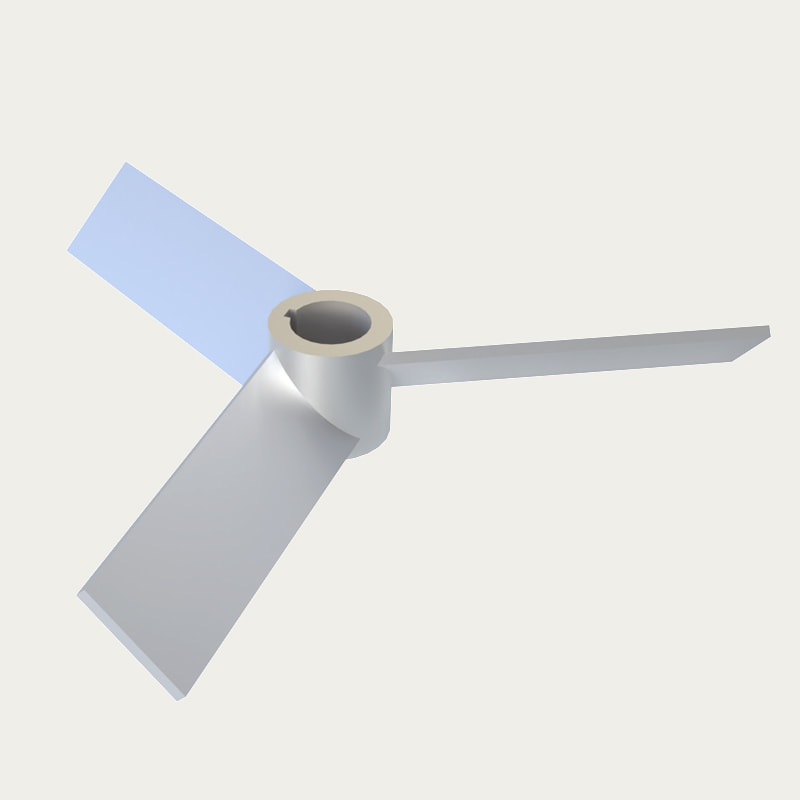
- Zaagtandschijf: een platte schijf met 8 tot 24 tanden rondom de velg. Bijna alle ingevoerde energie wordt lokale afschuiving en heel weinig wordt pompen, wat precies is wat bevochtiging en agglomeraatafbraak nodig hebben.
- Gegleufde of geperforeerde schijf: hetzelfde buitenprofiel met gaten door het vlak. Materiaal stroomt door de schijf in plaats van eromheen, de zak met weinig afschuiving in het midden krimpt en pasta's van 2.000 tot 5.000 cP gedragen zich beter dan met een massieve plaat.
- Rotor-statorkop: een getande rotor in een stator met sleuven en een spleet van enkele millimeters. Het produceert de meest intense afschuiving, maar in een zeer klein volume, dus de doorvoer per kilowatt is lager en hoge vaste stofbelastingen zijn onpraktisch.
- Propellers en turbines: stromingsgeneratoren van 3 tot 8 m/s. Ze mengen en suspenderen vaste stoffen, maar breken pigmentagglomeraten niet met praktische snelheden af.
In onderstaande grafiek worden de profielen kwalitatief met elkaar vergeleken. De scores zijn oriëntatie-indices, geen gemeten waarden.
Profielvergelijking: zaagtandschijf versus turbine met schuine schoepen
Zaagtand-strooischijf Turbine met schuine schoepen
Tipsnelheid en schijfdiameter: de twee cijfers die de fijnheid bepalen
Tipsnelheid is gelijk aan pi maal schijfdiameter maal rotatiesnelheid. Een schijf van 250 mm, die met een toerental van 1.500 tpm draait, heeft een snelheid van 19,6 m/s, comfortabel binnen het verspreidingsvenster. Een schijf van 150 mm heeft ongeveer 2.400 tpm nodig om hetzelfde cijfer te bereiken. Daarom leveren ondermaatse schijven in grote tanks zelden resultaat.
Gangbare mengreferenties plaatsen zaagtandverspreidingswerk tussen 18 en 25 m/s. Beneden ongeveer 15 m/s overleven agglomeraten de pas. Boven de 25 m/s bestaat de extra energie vooral uit warmte, luchtmeevoering en snellere tandslijtage in plaats van een fijnere slijping.
Typische perifere snelheidsvensters per roerdertype (m/s)
Bereiken weerspiegelen de gebruikelijke mengtechnische praktijk; bevestig door middel van een rechtszaak.
Opschaling volgt dezelfde cijfers. Houd de tipsnelheid constant als de taak dispersie is, en houd het vermogen per volume-eenheid constant als de taak menging of suspensie van vaste stoffen is. Het verwarren van deze twee is een veel voorkomende reden waarom een pilotbatch niet op productieschaal kan worden gereproduceerd.
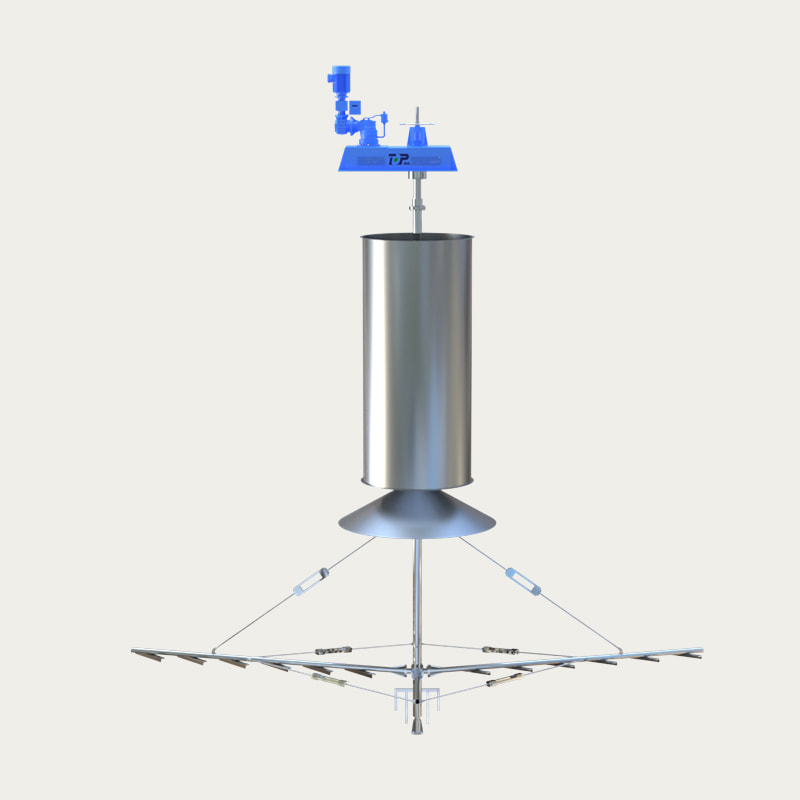
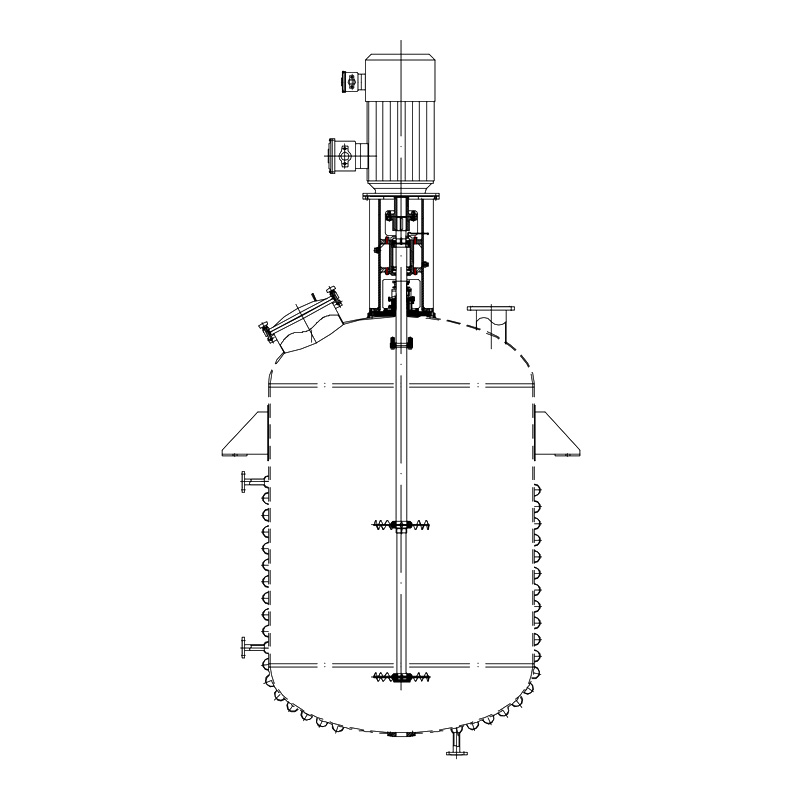 TOPA005 FS1-serie hogesnelheidsdispergeerapparaat Gebaseerd op de jarenlange ervaring en unieke technologie van Top en de toepassing van geavanceerde meet- en analysetechnologie, hebben we hoogefficiënte waaiers ontworpen met... Bekijk Product →
Het blad afstemmen op de viscositeit en het laden van vaste stoffen
Viscositeit bij procestemperatuur, plus het laden van vaste stoffen, bepaalt de hardware. Onderstaande tabel geeft praktische uitgangspunten voor de eerste proef.
| Viscositeit van het product | Bladtype | Tipsnelheid | D/T-verhouding | Typische plicht |
|---|---|---|---|---|
| Tot 1.000 cP | Zaagtand schijf | 18-25 m/s | 0,30-0,40 | Pigmentbevochtiging, oplosmiddelcoatings, inkten |
| 1.000-5.000 cP | Gegleufde of geperforeerde schijf | 15-20 m/s | 0,35-0,50 | Batterijslurry, kleurpasta's, landbouwchemicaliën |
| 5.000-20.000 cP | Rotor-statorkop with anchor | 12-18 m/sec | 0,40-0,60 | Lijmen, afdichtingsmiddelen, dikke pasta's |
| Boven 20.000 cP | Planetair of lint, geen schijf | 1-5 m/sec | 0,60-0,90 | Pasta's met een hoog vastestofgehalte, kneden |
De batterijslurry bevindt zich in de middelste band: een hoog vastestofgehalte, schurend actief materiaal en een schijf met sleuven die doorgaans beter presteert dan een massieve plaat, omdat het materiaal door het schijfoppervlak blijft bewegen in plaats van alleen rond de rand. Productievoorbeelden zijn verzameld in onze lithiumbatterij-industrie projectnotities.
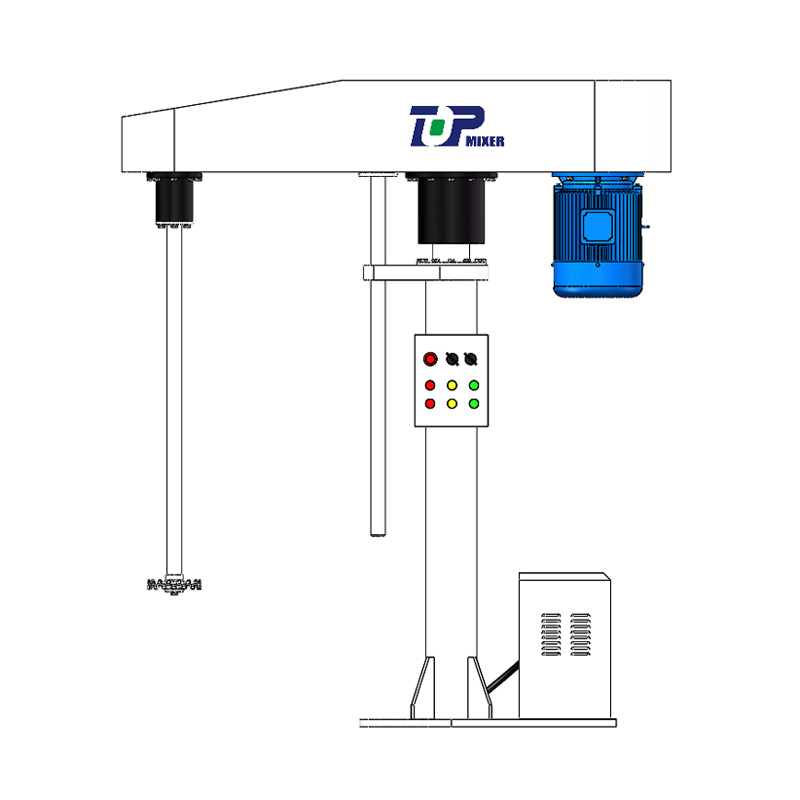 TOPH51-serie FL hogesnelheidsdispergeermiddel Deze serie dispersiemengers kan worden uitgerust met een getande dispersiebak voor snel dispersieroeren, of met diverse soorten roermachines voor het roeren... Bekijk Product →
Materiaal, hardheid en levensduur
De meeste industriële strooischijven zijn gemaakt van 304 of 316L roestvrij staal. Dat past bij organische pigmenten en hygiënische plicht. Het is niet geschikt voor rutieltitaandioxide, ijzeroxide, keramische vulstoffen of kathode-actief materiaal, waarbij een schurende slurry de tandranden binnen een paar honderd bedrijfsuren kan rondmaken.
Voor schurende toepassingen zijn de opties gehard martensitisch of duplex roestvrij staal, een gehard en geslepen tandprofiel of een polymeercoating waarbij metaalverontreiniging moet worden vermeden. Twee vroege waarschuwingen voor slijtage zijn een fijnheid van de maling die naar boven drijft en een batchtijd die sluipt. Meet de tandrandradius tijdens geplande uitschakelingen: zodra deze ongeveer 0,5 tot 1 mm bereikt, is de lokale afschuiving die de deagglomeratie uitvoert grotendeels verdwenen.
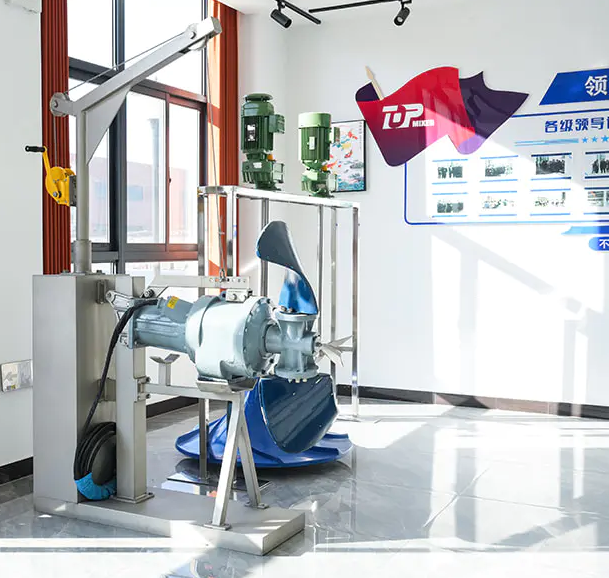
Balans is ook bij deze snelheden belangrijk. Een schijf die met een snelheid van 20 m/s op een overhangende as draait, zet onbalans en slingering om in trillingen en vervolgens in een defect aan de afdichting of het lager. Leveranciers die de waaier en de tank modelleren voordat ze offertes maken, gebruiken CFD-stroomanalyse kan bijvoorbeeld laten zien waar de zone met hoge afschuiving daadwerkelijk valt, wat meer helpt in de specificatiefase dan een nominaal motorvermogen.
 |  |
 |  |
Installatiegeometrie: offset, schotten en schijfhoogte
Hardware is de helft van het antwoord. Positie is de andere helft.
- As-offset: monteer de as 1/6 tot 1/4 van de tankdiameter uit het midden. Een gecentreerde as in een tank zonder schotten laat de hele batch met de schijf meedraaien, en de relatieve snelheid die afschuiving veroorzaakt, stort in.
- Schotten: een tot vier verticale platen, elk ongeveer een tiende van de tankdiameter breed, zetten rotatie om in omwenteling van boven naar beneden.
- Schijfhoogte: 0,5 tot 1 schijfdiameter boven de tankbodem. Lower begraaft de schijf in bezonken vaste stoffen; hoger laat een dode laag achter op de basis.
- Onderdompeling: ten minste 1,5 schijfdiameter onder het vloeistofoppervlak om wervelingen en luchtmeevoering te beperken.
- Asondersteuning: lange assen met verspreidingssnelheden hebben een stabiel lager of een kortere uitsteeklengte nodig, dus controleer de kritische snelheid voordat u hardware bestelt.
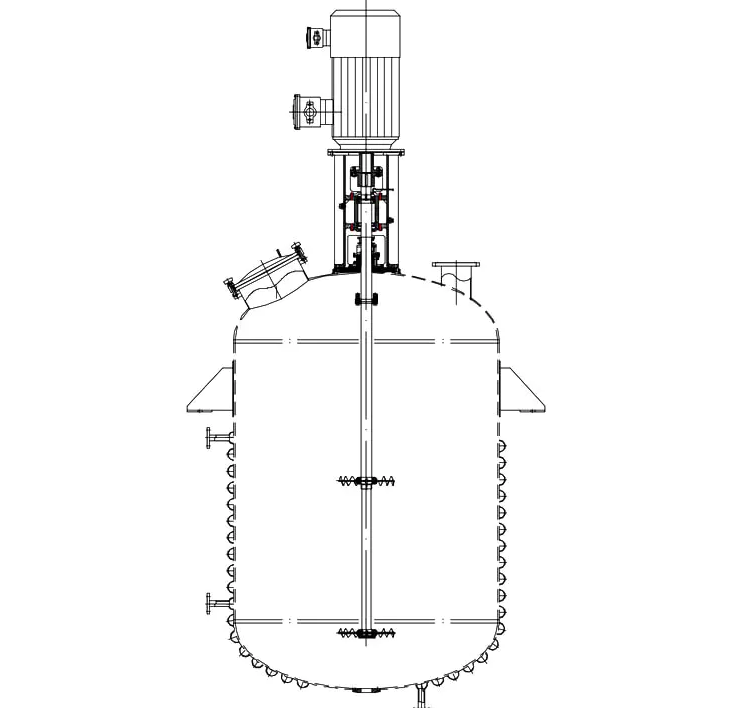
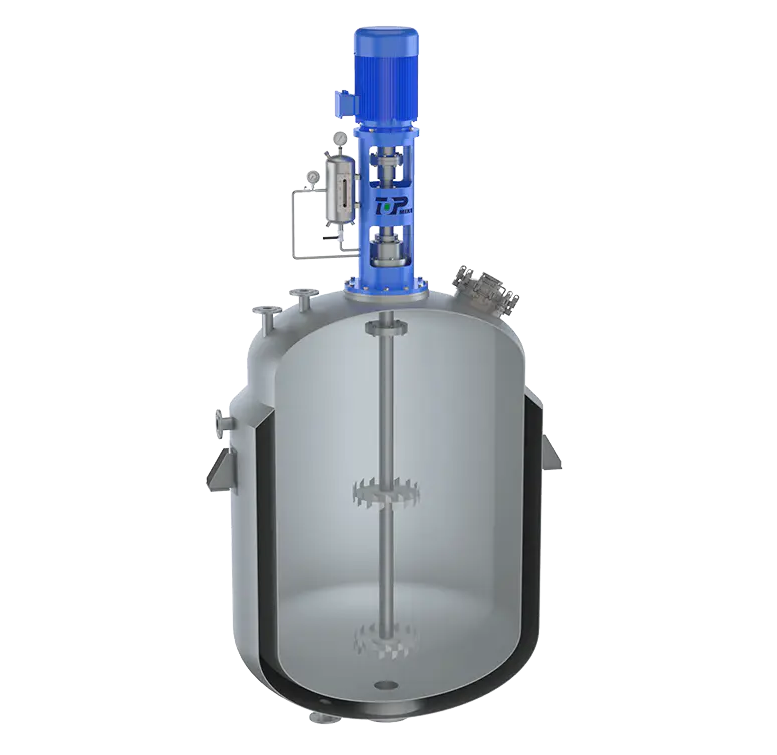
Isometrisch aanzicht: strooischijfsamenstel in de tank
Symptoomcontrole: wanneer de fijnheid van de maling afneemt
- Maal stopt bij 5 tot 6 Hegman met normale viscositeit: de tipsnelheid is te laag of de schijf is te klein voor het batchvolume.
- Poeder blijft drijven en vormt klonten: de draaikolk is te zwak, of het poeder wordt sneller toegevoerd dan het kan worden bevochtigd.
- Fijn tegen de muur, grof in het midden: gecentreerde schacht of ontbrekende schotten, waardoor de batch roteert in plaats van circuleert.
- Eén kant van de schijf slijt sneller: asslingering of verkeerde uitlijning van de koppeling.
- Schuimvorming en luchtmeevoering: tipsnelheid boven 25 m/s, of de schijf loopt te dicht bij het vloeistofoppervlak.
Wanneer schuimvorming voortkomt uit de formulering en niet uit het werkpunt, kan een ontschuimingspeddel op dezelfde as boven de dispergeerschijf worden gemonteerd.
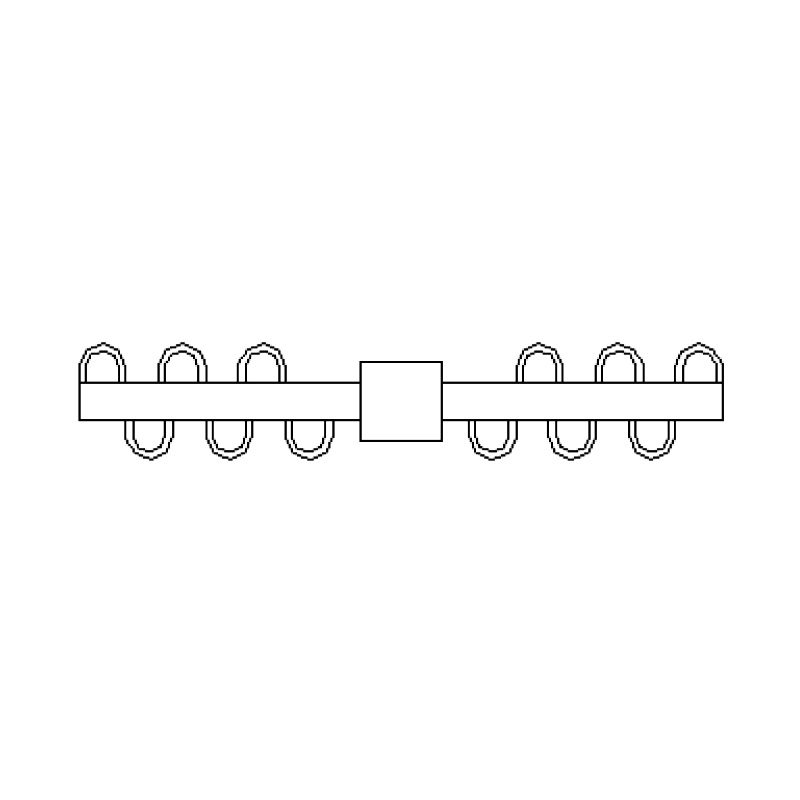 XPJ Ontschuimingspeddel Ontschuimingsroerwerk De XPJ-ontschuimingspeddel is een U-vormige roosterstrook van het blad, die het tijdens het roeren gegenereerde mediumschuim mechanisch vernietigt en het mediumschuim remt. Bekijk Product →
Een korte specificatiechecklist
- Vermeld de beoogde maalfijnheid en de testmethode, niet alleen de batchtijd.
- Geef de viscositeit bij procestemperatuur, het laden van vaste stoffen en of de vaste stoffen schurend zijn.
- Controleer de tankdiameter, het werkvolume en de beschikbare aslengte voordat u de schijfdiameter vaststelt.
- Stel de tipsnelheid voor dispersiebedrijf en het vermogen per volume voor mengbedrijf vast, en meng deze twee niet.
- Specificeer tandmateriaal, hardheid en coatingopties voor schurende of contaminatiegevoelige producten.
- Vraag om de omlooptijd en de positie van de afschuifzone, idealiter ondersteund door stromingsmodellering, in plaats van alleen een motorbeoordeling.
Veelgestelde vragen over het dispersieblad
Op welke tipsnelheid moet een dispersieblad draaien?
De meeste zaagtandverspreidingsschijven lopen aan de tandpunt tussen 18 en 25 m/s. Onder ongeveer 15 m/s overleven agglomeraten de pas; boven 25 m/s verandert de extra energie meestal in warmte, luchtmeevoering en slijtage.
Wat is het verschil tussen een dispersieblad en een mengpropeller?
Een propeller verplaatst het volume, een verspreidingsblad zorgt voor plaatselijke afschuiving. Propellers met een snelheid van 3 tot 8 m/s mengen en suspenderen vaste stoffen, terwijl een getande schijf met een snelheid van 18 tot 25 m/s agglomeraten uit elkaar breekt. Het mengen van een pigmentpasta met een propeller zal de lezing van Hegman niet verbeteren.
Welk materiaal is het beste voor schurende pigmenten?
304 of 316L roestvrij staal is prima voor organische pigmenten. Voor rutieltitaandioxide, ijzeroxide, keramische vulstoffen of kathode-actief materiaal kiest u gehard martensitisch of duplex roestvrij staal, of een gecoate schijf waar metaalverontreiniging cruciaal is.
Hoe weet ik of een verspreidingsmes versleten is?
Kijk hoe de fijnheid van de maling omhoog gaat en de batchtijden omhoog kruipen. Meet de tandrandradius bij het uitschakelen; zodra deze ongeveer 0,5 tot 1 mm bedraagt, is de schuifkracht verdwenen en moet de schijf opnieuw worden geslepen of vervangen.
Kan één schijf zowel bevochtiging als fijne verspreiding aan?
Het kan beide fasen in één vat aan, als poeder wordt toegevoegd onder een sterke draaikolk en de tipsnelheid dichtbij de top van het bereik wordt gehouden. Het kan een parelmolen niet vervangen, omdat een schijf de primaire deeltjes niet kleiner zal maken dan hun agglomeraatgrootte.
Waarom wordt een dispersiebatch heet en schuimt het?
Meestal een tipsnelheid boven de 25 m/s, een schijf te dicht bij het vloeistofoppervlak of te weinig vrije vloeistof. Laat de schijf zakken, verlaag de snelheid of splits de toevoeging in twee fasen.
De meeste dispersieproblemen blijken geometrische problemen te zijn. Controleer de tipsnelheid, schijfdiameter, tandconditie en bladpositie voordat u tijd of paardenkracht aan de batch toevoegt. Als de cijfers een second opinion nodig hebben, beoordelen onze ingenieurs de tankgeometrie, de productviscositeit en de fijnheidsdoelen ten opzichte van het verspreidingsbereik en komen ze terug met een concrete setting om te testen.


- Nr. 118, Chuangye Road, Jieshou Town, Gaoyou City, Yangzhou, provincie Jiangsu, China
- [email protected]
- Vaste lijn: +86-0510-83383966 +86-0510-83390667
- Telefoon: +86-0510-83390667
- Dhr. Chen: +86-18061519769 Dhr. Xu: +86-13706183972
- Dhr. Lu: +86-18915337056
- AANMELDEN
- Meld u aan om als eerste het laatste nieuws van Top Intelligent Technology te ontvangen
- Abonneren